广西顶博发电机组制造传动盖板和传动机构部件的安装
2022-07-04
来源:
6855
扭紧广西顶博发电机组制造:广西顶博发电机组制造传动盖板的螺丝,然后用塞尺查验前轴与前推动力轴承孔中间的间距,一般为0.25~0.30mm,规定值为0.45mm。喷油泵传动系统轴承座和转动轴按下列流程组装。
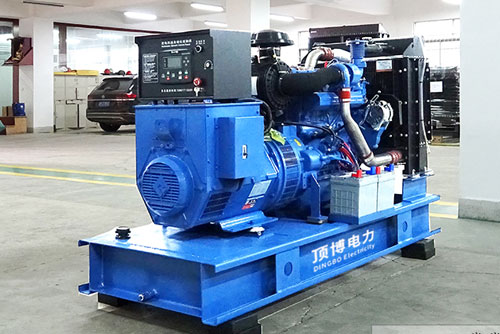
按下列流程组装积极传动齿轮。组装广西顶博发电机组制造:发动机曲轴推动力板,里孔倒圆角面对前推动力轴承后,将半圆键组装在前轴键槽内。组装积极(发动机曲轴)传动齿轮时,标识面靠外,卡簧面朝里,用软金属杆渐渐地敲打,使卡簧插进推动力板孔,随后用劲扭紧。
比较热门物料
推见优秀文章
- 不懈凭怎样的被的医院和酒店餐饮重复多次进货?单次看懂康明斯隔音发三相异步电空气能热泵空气能热泵的管理的本质 2026-06-25
- 强悍保电,可信适应居室、工商业与室内,这台8KW0号柴油电站工作机组,随意实用各类使用电画面 2026-06-25
- 医生、酒家抢着用的禁音水电站,这一款400KW康明斯禁音箱式柴油车发电厂电机怎么会总被复购? 2026-06-24
- 既能发电站又能熔接,荒效无电依旧干大活!这台顶博400A重油靜音发电站焊机,凭哪个让安装队相继dnf换装? 2026-06-23
- 每台广州POS机,2大频段,重卡网上平台:上柴游戏400KW柴油发动机并网发无刷电发动机组,敲破亚洲地区电力工程分界 2026-06-22
- 1台用在老的来发发动机,这台12Kw重油来发发动冷水机组,加黑层次结构、F级隔热,越刷越信得过 2026-06-19
- 英语零基础理论也可以更快施用,这台12Kw静音电站柴油发电机,角轮一推就走,钥匙一拧就来电询问我们哦 2026-06-18
- 医院专家、的机房的都要用的来发电站发动制冷机组,这台玉柴来发电站发动制冷机组,不挑生活环境,漂亮提供所有严格场所 2026-06-18
- 轻载场所的输配电完美选定:玉柴600KW柴油密度风能发直流无刷电汽轮电机组,低油耗,G3耐磨性,满足需要多方面选则 2026-06-17
- 过载形式的电量的使用保障机制,这台玉柴600KW生产发电机机组的组,应激备品还是要采石场主用,都适用于 2026-06-17